
Introduction : Les risques cachés de l’éclairage LED industriel non protégé
Défis environnementaux uniques des scénarios d’éclairage industriel
Les environnements d'éclairage industriels, couvrant les entrepôts frigorifiques, les ateliers de traitement par voie humide, les stations de lavage de voitures, les fermes d'élevage, les serres agricoles et les couloirs industriels ouverts, posent des défis rigoureux et à long terme-pour les équipements d'éclairage. Contrairement à l’éclairage intérieur des bureaux avec température constante, air sec et environnement propre, les scénarios industriels sont caractérisés par trois facteurs destructeurs principaux. Premièrement, la pollution particulaire omniprésente, notamment la poussière industrielle, la poudre métallique, la poussière d’alimentation et les impuretés granulaires flottantes, qui pénètrent facilement à l’intérieur des luminaires non fermés. Deuxièmement, l'interférence continue de l'humidité, notamment une humidité ambiante élevée, des éclaboussures d'eau, de la vapeur d'eau condensée et des chasses d'eau fréquentes, entraînant une humidité interne et des risques de fuite électrique. Troisièmement, le cycle de température dynamique, avec des environnements à -à basse température-à long terme dans les entrepôts frigorifiques et une accumulation de chaleur à haute-température dans des ateliers fermés, accélérant le vieillissement des composants internes de la lampe.
Ces facteurs environnementaux difficiles ne provoquent pas de panne instantanée de l'équipement d'éclairage, mais déclenchent des dommages cumulatifs, formant des dangers cachés pour le fonctionnement stable à long terme de l'ensemble du système d'éclairage. La plupart des tubes LED standards du marché ne prennent en charge que la protection IP20 ou IP40, conçue pour les environnements intérieurs propres et secs. Lorsqu'elles sont appliquées à des sites industriels, leur conception structurelle ouverte ne peut pas résister à l'érosion environnementale externe, ce qui entraîne une série de problèmes opérationnels qui limitent l'efficacité de la production et augmentent les coûts d'exploitation de l'entreprise.
Défaillances courantes des systèmes d'éclairage LED industriels à faible-protection
La pratique d'application à long-terme vérifie que les tubes LED à faible protection-produiront des problèmes de défaillance systématiques dans des conditions industrielles difficiles, qui se reflètent principalement dans quatre aspects. Premièrement, l’accumulation de poussière entraîne une atténuation de l’efficacité lumineuse. Les particules de poussière envahissent l'intérieur de la lampe et adhèrent aux puces LED et aux plaques de guidage de lumière, bloquant le flux lumineux et réduisant le flux lumineux efficace, ce qui entraîne des zones d'éclairage sombres et un éclairage inégal dans l'atelier. Deuxièmement, l’intrusion d’humidité entraîne une panne électrique. La vapeur d'eau et les éclaboussures d'eau pénètrent dans le corps de la lampe, provoquant l'humidité du circuit imprimé, des courts-circuits et l'épuisement des composants, entraînant une extinction soudaine de la lampe et même des risques potentiels pour la sécurité tels qu'une fuite électrique.
Troisièmement, le vieillissement accéléré des composants réduit la durée de vie. Les environnements humides et poussiéreux accélèrent l'oxydation des circuits internes, le vieillissement des points de soudure et l'atténuation des performances des puces LED, rendant la durée de vie réelle des tubes LED ordinaires bien inférieure à la valeur nominale. Quatrièmement, des pannes fréquentes augmentent les coûts de maintenance. Les équipements d'éclairage non protégés nécessitent des inspections, des remplacements et des nettoyages fréquents, ce qui consomme d'importants coûts de main-d'œuvre et entraîne des pertes de production pendant la maintenance. Ces problèmes reflètent pleinement le fait que l'éclairage LED ordinaire à faible -protection ne peut pas répondre aux besoins de fonctionnement durable des systèmes industriels, et qu'un niveau élevé de protection contre la pénétration représenté par IP66 est devenu une solution nécessaire pour résoudre le dilemme de l'éclairage industriel.
Définition technique et normes fondamentales de l'indice de protection IP66
Classification standard CEI du système d'évaluation IP
L'indice IP (Ingress Protection) est une norme mondiale unifiée de protection des équipements électriques formulée par la Commission électrotechnique internationale (CEI 60529), qui est utilisée pour évaluer quantitativement la capacité des boîtiers d'équipements électriques à résister à l'intrusion de particules solides et à la pénétration de liquides. L'évaluation se compose de deux chiffres principaux, le premier chiffre représentant le niveau de protection contre les poussières solides et le deuxième chiffre représentant le niveau de protection contre l'eau liquide. Plus la valeur numérique est élevée, plus la résistance environnementale de l'équipement est forte.
Dans le domaine de l'éclairage industriel, les degrés de protection courants incluent IP20, IP40, IP54, IP65 et IP66. La plupart des tubes LED civils adoptent des grades IP20/IP40, qui ne peuvent empêcher que de gros corps étrangers tels que des doigts d'entrer et n'ont aucune résistance à la poussière et à l'eau. IP54 est un niveau de protection industrielle de base, offrant des effets anti-poussière-et anti-éclaboussures-mais incapable de résister au rinçage à l'eau à haute-pression et à la pénétration complète de la poussière. En tant que niveau de protection industrielle haut-, IP66 réalise un double niveau de protection complet-de la poussière solide et de l'eau liquide, qui constitue le seuil technique de base pour distinguer l'éclairage civil et l'équipement d'éclairage industriel lourd-.
Paramètres techniques de base des performances anti-poussière IP66-
Le premier chiffre "6" de IP66 représente le niveau de protection solide le plus élevé-du système d'évaluation IP, à savoir une performance complète d'étanchéité à la poussière-. Techniquement, le corps de la lampe classé IP66- adopte une conception structurelle entièrement scellée, sans espaces ni trous respirants dans le boîtier, les embouts et les pièces de câblage. Cette structure peut bloquer complètement tous les types de particules solides dans l’environnement industriel, y compris les fines poussières industrielles, les poudres métalliques, le pollen, les particules alimentaires et les minuscules impuretés flottantes.
Différent de la conception étanche à la poussière IP54-qui limite uniquement l'accumulation de poussière, la protection IP66 permet d'éviter toute intrusion de poussière. Aucune particule fine ne peut pénétrer à l'intérieur de la lampe pour entrer en contact avec les puces LED, les circuits de commande et les composants de soudage. Cela évite fondamentalement l'atténuation lumineuse et les pannes de circuit causées par l'accumulation de poussière, garantissant que la structure lumineuse interne et le système électrique du tube LED restent propres pendant longtemps dans des environnements industriels poussiéreux, et maintenant une efficacité lumineuse et des performances électriques stables tout au long du cycle de service.
Paramètres techniques de base des performances d'étanchéité IP66-
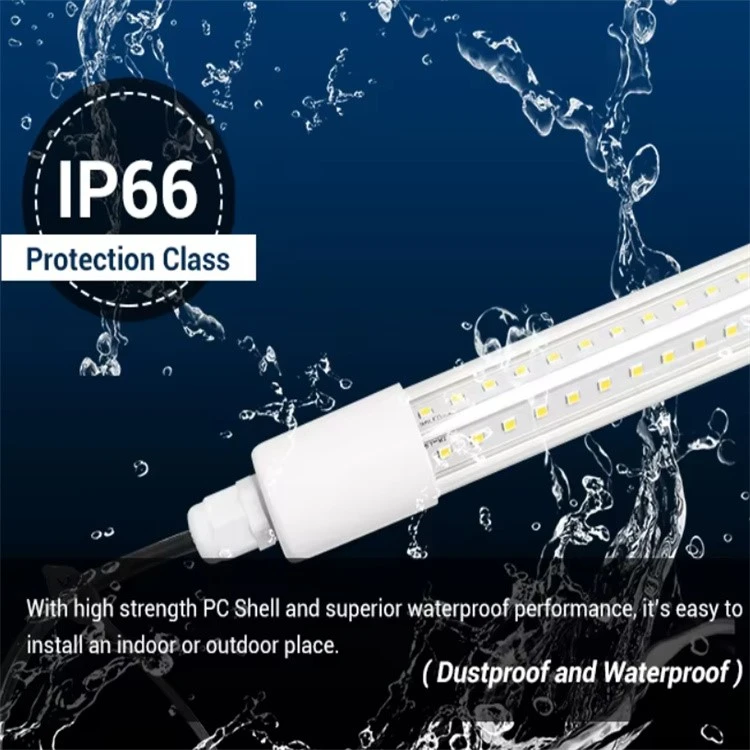
Le deuxième chiffre « 6 » de IP66 représente une puissante résistance aux jets d'eau à haute pression-, ce qui constitue le principal avantage technique pour s'adapter aux scénarios industriels humides. La norme de protection IP66 stipule strictement que l'équipement peut résister à un jet d'eau à haute pression-sous n'importe quel angle sans pénétration de liquide ni dommage interne. Plus précisément, le corps de la lampe peut résister à une pulvérisation d'eau à haut débit de 100 L/min, s'adaptant ainsi au rinçage quotidien des équipements, au nettoyage des sites, aux éclaboussures d'eau de pluie et à l'érosion à long terme de l'environnement à forte humidité dans les sites industriels.
La conception étanche IP66 des tubes LED industriels adopte un système d'étanchéité multi-couche, comprenant des bagues d'étanchéité en caoutchouc haute-densité pour les embouts, des connecteurs de verrouillage étanches filetés et un boîtier PC scellé intégré. Les capuchons de protection attachés -anti-poussière et étanches configurés au niveau de l'interface de câblage garantissent que les ports série inutilisés peuvent toujours maintenir un état entièrement scellé, évitant ainsi l'intrusion de vapeur d'eau depuis l'espace de l'interface. Cette structure étanche complète permet à la lampe de fonctionner de manière stable dans des environnements entièrement humides tels que les ateliers de lavage de voiture, les ateliers de transformation des aliments et les environnements de dégivrage d'entrepôts frigorifiques, éliminant ainsi les risques de court-circuit et d'épuisement professionnel causés par la pénétration de l'eau.
Principaux avantages opérationnels de la protection IP66 pour les systèmes de tubes LED industriels
Stabilisez les performances lumineuses et réduisez la perte de lumière à long terme-
La dégradation de la lumière est le principal facteur affectant l'effet d'éclairage à long terme des systèmes LED industriels, et l'érosion environnementale est la principale cause de la dégradation accélérée de la lumière. Les tubes LED ordinaires à faible -protection sont sujets à l'accumulation de poussière sur la surface de la puce et au vieillissement humide du milieu lumineux, ce qui entraîne une baisse continue du flux lumineux, un écart de température de couleur et une luminosité floue après 1 à 2 ans d'utilisation, ce qui affecte sérieusement la visibilité des opérations industrielles et la sécurité du site.
La protection IP66 entièrement scellée-résout fondamentalement le problème d'interférence environnementale du système lumineux. La structure complètement étanche à la poussière garantit que les puces LED SMD haute densité à double rangée -à l'intérieur de la lampe se trouvent toujours dans un environnement de travail propre et sec, évitant ainsi le blocage de la lumière et l'obstruction de la dissipation thermique causée par la couverture de poussière. La structure étanche à l'eau à haute -pression-empêche la vapeur d'eau condensée d'adhérer à la puce et au circuit imprimé, garantissant ainsi une efficacité de dissipation thermique constante du corps de la lampe. Des conditions de travail internes stables et propres inhibent efficacement l'atténuation lumineuse, ce qui rend le taux de dégradation de la lumière à long terme du tube LED bien inférieur à celui des produits ordinaires.
En fonctionnement industriel réel, le tube LED classé IP66-conserve plus de 90 % du flux lumineux initial après 30 000 heures de fonctionnement continu, tandis que les tubes LED IP40 ordinaires ne conservent que 65 %-70 % du flux lumineux dans les mêmes conditions de travail. Cette excellente performance à faible dégradation de la lumière garantit l'uniformité et la stabilité à long terme de l'éclairage des sites industriels, évite l'atténuation fréquente de la luminosité et la génération de zones sombres, et maintient des conditions d'éclairage standardisées pour la production, l'inspection et l'exploitation industrielles.
Prolongez la durée de vie et réduisez la fréquence de remplacement des équipements
La durée de vie nominale de la plupart des tubes LED industriels ordinaires est de 30 000 heures, mais affectée par la poussière, l'humidité et les changements de température, la durée de vie effective réelle n'est que de 15 000 à 20 000 heures, avec un taux de défaillance pouvant atteindre 30 % en deux ans. Le remplacement fréquent des lampes augmente non seulement les coûts d’acquisition des équipements, mais provoque également des interruptions intermittentes de l’éclairage et affecte le fonctionnement continu de la production.
La protection IP66 coopère avec le système de gestion thermique optimisé et la structure de coque PC à haute résistance pour prolonger considérablement la durée de vie efficace des tubes LED industriels. La structure entièrement scellée isole les milieux corrosifs externes, empêche l'oxydation des circuits et le vieillissement des composants, et garantit que les puces LED et les circuits de commande fonctionnent dans une plage de température et d'humidité stable. Associée au boîtier PC anti-vieillissement à haute -transmittance et à la conception structurelle résistante aux chocs-, la lampe peut résister aux vibrations, aux cycles de température et à l'érosion environnementale pendant une longue période.
La durée de vie nominale des tubes LED industriels IP66 atteint 50 000 heures de fonctionnement continu, et le cycle de service réel sur site-peut atteindre 4-6 ans dans des conditions industrielles difficiles, soit 2-3 fois celui des tubes LED ordinaires à faible-protection. Le cycle de service ultra long réduit considérablement la fréquence de remplacement des équipements, élimine les pertes de temps d'arrêt de production causées par le remplacement d'une panne de lampe et permet un fonctionnement stable à long terme du système d'éclairage industriel.
Éliminez les risques de sécurité électrique et améliorez la stabilité opérationnelle du système
Les systèmes d'éclairage industriel font partie des équipements électriques à fonctionnement continu à long terme, et la sécurité électrique est la principale garantie de la sécurité de la production sur site. Les tubes LED à faible -protection ont de mauvaises performances d'étanchéité, et l'intrusion de vapeur d'eau et de poussière provoque facilement de l'humidité dans le circuit interne, des courts-circuits, des fuites électriques et même des brûlures et des étincelles locales, ce qui présente de graves risques pour la sécurité des sites industriels inflammables et poussiéreux tels que les ateliers de produits chimiques, les entrepôts de céréales et les fermes d'élevage.
La protection IP66 complète contre la poussière et l'eau isole complètement le contact entre les composants électriques internes et les supports externes agressifs. Le corps de lampe scellé intégré et les connecteurs étanches isolés ont une excellente isolation et des performances anti-fuite, ce qui peut empêcher efficacement les fuites électriques, les courts-circuits et l'épuisement des circuits causés par l'intrusion d'eau et de poussière. Même dans un environnement de rinçage à l'eau à haute-pression et d'humidité élevée à long-terme, le système électrique de la lampe reste stable et sûr, sans risque de fuite électrique.
De plus, la structure de protection IP66 correspond à la conception industrielle anti-vibration et anti-impact, qui peut résister aux légères vibrations générées par le fonctionnement mécanique industriel et aux impacts accidentels lors du fonctionnement sur-site, évitant ainsi la déconnexion du circuit interne et l'endommagement des composants. Cette protection complète améliore considérablement la capacité anti-défaut du système d'éclairage industriel, permet un fonctionnement stable et ininterrompu 24h/24 et 7j/7 et élimine les accidents de sécurité et la paralysie du système causés par une panne de l'équipement d'éclairage.
Réduire les coûts d'exploitation et de maintenance à long terme-des entreprises
Le coût global de l’éclairage industriel comprend le coût d’achat de l’équipement, le coût d’installation, le coût de maintenance quotidien, le coût de remplacement et le coût des pertes dues aux temps d’arrêt. Bien que le coût d'achat initial des tubes LED IP66 à haute-protection soit légèrement supérieur à celui des produits ordinaires, il peut apporter des avantages significatifs en matière de réduction des coûts tout au long du cycle de vie, ce qui est la principale raison pour laquelle de plus en plus d'entreprises industrielles choisissent de mettre à niveau leurs systèmes d'éclairage IP66.
En termes de coûts de maintenance, les tubes LED ordinaires à faible-protection nécessitent un nettoyage régulier de la poussière, une inspection de l'humidité et une détection des défauts, ce qui consomme beaucoup de ressources de maintenance manuelle chaque année. Alors que les tubes IP66 entièrement scellés ne nécessitent pas d'entretien quotidien de nettoyage à la poussière et à l'eau, et que la structure interne est propre et stable en permanence, réduisant les coûts de main-d'œuvre d'entretien quotidiens de plus de 80 %. En termes de coûts de remplacement, la durée de vie ultra-évite le remplacement fréquent des lampes par lots, réduisant ainsi l'investissement annuel de renouvellement des équipements des entreprises.
Plus important encore, le fonctionnement stable des systèmes d'éclairage IP66 élimine les pertes d'arrêt de production causées par une panne soudaine de la lampe. Pour les entreprises industrielles à production continue, une panne temporaire de l'éclairage entraînera une suspension de la production, des retards de fonctionnement et des erreurs d'inspection de la qualité des produits, avec d'énormes pertes invisibles. La protection IP66 garantit l'absence de panne soudaine du système d'éclairage, maintient un fonctionnement de production continu et stable et crée des avantages économiques à long terme-pour les entreprises.
Adaptabilité aux scénarios Avantages du système d'éclairage à tube LED industriel IP66
Scénarios d'entreposage frigorifique et d'entrepôt frigorifique à basse-température
Les entrepôts frigorifiques et les entrepôts frigorifiques sont des environnements industriels typiques à haute-humidité et basse-température, avec une température ambiante à long-température ambiante inférieure à 0 degré et une humidité de l'air proche de la saturation, sujettes au givrage de l'eau de condensation et à l'accumulation de poussière. Les tubes LED ordinaires sont faciles à givrer et à faire suinter l'eau à l'intérieur dans des environnements à basse -température et à haute-humidité, ce qui entraîne une défaillance du circuit et une accélération de la dégradation de la lumière.
La structure de protection IP66 entièrement scellée peut résister à la pénétration de l'eau condensée à basse température et à l'érosion par le gel, et les composants électriques internes peuvent fonctionner de manière stable dans des environnements à très basse température-sans défaillance due à l'humidité. La coque PC haute-densité présente une excellente résistance aux basses-températures, sans fragilisation ni fissure lors d'un fonctionnement à long-à basse-température, garantissant l'intégrité structurelle et la stabilité de l'éclairage. Il résout les problèmes liés à la courte durée de vie et aux pannes fréquentes de l'éclairage traditionnel des entrepôts frigorifiques, et constitue la solution d'éclairage la plus adaptée aux scénarios industriels des entrepôts frigorifiques.
Scénarios de rinçage d'atelier humide et de lave-auto
Les ateliers de transformation des aliments, les ateliers de textiles humides et les stations de lavage de voitures sont soumis à des chasses d'eau et à des éclaboussures fréquentes, avec des environnements aquatiques sur site complexes et changeants. Les équipements d'éclairage ordinaires ne peuvent pas résister au rinçage à l'eau à haute pression-, et l'intrusion d'eau entraînera une défaillance rapide du corps de la lampe. La norme IP66 de résistance au jet d'eau à haute pression-s'adapte entièrement aux besoins d'opérations de rinçage fréquents, et la structure scellée multi-couche peut résister à toutes les-pulvérisations d'eau à haut débit-angle sans pénétration d'eau.
Dans le même temps, les performances d'étanchéité à la poussière évitent le mélange de taches d'eau et de poussière pour former une accumulation de saleté à l'intérieur de la lampe, maintenant ainsi une efficacité lumineuse élevée à long terme. Il permet un fonctionnement stable sans entretien-dans des environnements humides et à rinçage à long terme-, améliorant considérablement la durabilité des systèmes d'éclairage d'atelier.
Scénarios de sélection agricole et d’industrie en serre
Les fermes d'élevage et les serres agricoles ont une humidité de l'air élevée, des poussières d'aliments flottantes, des poussières fécales et des débris végétaux, et l'environnement contient des traces de gaz corrosifs. Les tubes LED ordinaires sont sujets au blocage de la poussière et à l'érosion des gaz corrosifs, entraînant une dégradation rapide de la lumière et un vieillissement des composants.
La structure IP66 entièrement anti-poussière-isole complètement tous les types de poussières agricoles flottantes, et le boîtier scellé résiste à l'érosion des gaz corrosifs humides, protégeant les puces LED et les circuits de commande de la corrosion chimique. La puissance lumineuse stable répond aux besoins d'éclairage à long terme-de la plantation et de l'élevage agricoles, améliore le taux d'utilisation de l'équipement d'éclairage dans les scénarios industriels agricoles et réduit les problèmes fréquents de remplacement et de maintenance de l'éclairage agricole.
Scénarios de couloir industriel ouvert et d’abri extérieur
Les couloirs industriels extérieurs couverts, les passages d'usine et les zones de travail extérieures abritées sont affectés par le vent naturel, la poussière, les éclaboussures d'eau de pluie et l'alternance des différences de température entre le jour et la nuit. Les équipements d'éclairage à faible-protection sont faciles à vieillir et à tomber en panne sous l'érosion naturelle de l'environnement. La protection IP66 peut résister à l'invasion de poussière extérieure et aux éclaboussures d'eau de pluie, s'adapter aux changements de cycle de température et maintenir des performances d'éclairage stables dans les environnements industriels semi--extérieurs, réalisant ainsi une protection d'éclairage fiable par tous les temps-.
Analyse comparative : tube LED IP66 par rapport à l'éclairage industriel ordinaire à faible-protection
Écart de performance en matière de résistance environnementale
Les tubes LED IP20/IP40 ordinaires adoptent une structure creuse ouverte, sans traitement d'étanchéité au niveau des embouts et des interfaces, incapables de résister à l'intrusion de poussière et d'eau, et ne peuvent être utilisés que dans des environnements intérieurs secs et propres. Les produits de semi-protection IP54 ont des capacités de base-résistantes aux éclaboussures et à la poussière-, mais ne peuvent pas résister au rinçage à l'eau à haute-pression et à la pénétration complète des poussières fines, et auront toujours une accumulation de poussière et un échec d'infiltration d'eau après une utilisation à long-terme dans des environnements industriels difficiles.
Les tubes LED industriels IP66 adoptent une technologie d'étanchéité intégrée au processus complet, avec des embouts scellés, des interfaces de verrouillage étanches et des boîtiers fermés intégrés, réalisant une couverture complète de protection contre la poussière et l'eau. Qu'il s'agisse de fines poussières industrielles ou de jet d'eau à haute-pression, ils peuvent être complètement isolés et la résistance environnementale est complètement améliorée, ce qui est fondamentalement différent des produits d'éclairage ordinaires à faible-protection en termes de conception structurelle et de seuil de performance.
Écart dans le cycle de vie et le contrôle des pertes
Dans le même environnement industriel difficile, la durée de vie effective moyenne des tubes LED ordinaires à faible-protection n'est que de 1,5-2 ans, avec un taux de dégradation de la lumière annuel pouvant atteindre 15 %-20 %, et le système d'éclairage nécessite un entretien et un remplacement à grande échelle chaque année. Le tube LED haute protection IP66 a une durée de vie effective moyenne de 4 à 6 ans, avec un taux de décroissance lumineuse annuel contrôlé en dessous de 5 %, et les performances lumineuses restent stables pendant une longue période.
En termes de perte globale, les systèmes d'éclairage ordinaires présentent des pertes élevées en cas de panne, d'efficacité lumineuse et de maintenance, avec des coûts d'exploitation annuels globaux élevés. La protection IP66 supprime efficacement toutes sortes de pertes induites par l'environnement-, permet d'obtenir une faible atténuation, une faible défaillance et une faible maintenance du système d'éclairage, et présente des avantages économiques exceptionnels tout au long du cycle de vie.
Lacune dans la sécurité et la stabilité du système
Les systèmes d'éclairage à faible-protection présentent des dangers cachés tels que des fuites électriques, des courts-circuits et des brûlures locales dans des environnements industriels humides et poussiéreux, avec une mauvaise stabilité opérationnelle et un taux de défaillance élevé. Le système de protection IP66 réalise une isolation complète des interférences environnementales externes, avec des performances électriques sûres et stables, aucun risque de fuite électrique, une forte capacité anti--défaut et peut s'adapter aux besoins d'exploitation industrielle ininterrompue à long-, améliorant considérablement la sécurité et la fiabilité globales du système d'éclairage industriel.
Conclusion : la protection IP66 est la mise à niveau essentielle des systèmes d'éclairage industriels modernes
L'éclairage industriel est un système de support de base important pour la production et le fonctionnement des entreprises, et sa stabilité, sa durabilité et son économie affectent directement l'efficacité de la production, la sécurité des opérations et les coûts d'exploitation de l'entreprise. Face aux défis environnementaux difficiles des scénarios industriels, l'éclairage LED ordinaire à faible-protection ne peut plus répondre aux besoins d'un fonctionnement stable à long-et à faible-coût des systèmes industriels modernes.
En tant que configuration de protection industrielle-de haut niveau, l'indice IP66 apporte des améliorations de valeur fondamentale multi-dimensionnelles aux systèmes d'éclairage à tubes LED industriels. Ses performances entièrement étanches à la poussière-et-à l'eau à haute pression-résolvent fondamentalement les problèmes d'accumulation de poussière, d'intrusion d'eau, de dégradation accélérée de la lumière et de panne prématurée des équipements d'éclairage traditionnels. Il prolonge efficacement la durée de vie des équipements d'éclairage, stabilise les performances lumineuses, élimine les risques de sécurité électrique et réduit considérablement les coûts d'exploitation et de maintenance à long terme des entreprises.
Qu'il s'agisse d'un entrepôt frigorifique à basse-température, d'ateliers de transformation par voie humide, de bases d'élevage agricole ou d'espaces industriels semi-extérieurs, les tubes LED IP66 à haute-protection peuvent atteindre un fonctionnement stable et adaptatif aux scénarios-, devenant ainsi la solution d'éclairage la plus rentable-et la plus fiable pour les sites industriels modernes. Pour les entreprises industrielles qui recherchent un fonctionnement stable à long terme et un contrôle raffiné des coûts, la mise à niveau vers des systèmes d'éclairage à tubes LED industriels protégés IP66 n'est pas seulement une amélioration des performances de l'équipement d'éclairage, mais également une mesure importante pour optimiser l'efficacité opérationnelle de l'entreprise et réduire les coûts d'exploitation globaux, avec une valeur d'application pratique significative et des avantages économiques à long terme -.

Comment coopérer avec nous ?
Nous sommes heureux d’avoir un contrôle total sur le processus de fabrication et le calibre de nos produits puisque nous possédons nos propres installations. Puisque nous sommes des producteurs plutôt que de simples courtiers, nous nous engageons à offrir à nos clients les meilleurs prix. Puisque nous sommes certains que le prix et la qualité de nos produits sont clairs, nous invitons les clients à voir nos échantillons en premier. Notre engagement envers la qualité et la satisfaction de nos clients nous pousse à fournir en permanence des produits-de premier ordre.
Notre adresse
3e étage, 5e bâtiment, parc industriel du Hebei, communauté Hualian, district de Longhua, Shenzhen, Chine
E-mail-e-mail


